


Jadual Kandungan
- Apa yang ENGEL perkenalkan pada tahun 2026
- Bagaimana viper 6 sesuai dengan sel penyambung
- Apakah yang diwakili oleh angka keluaran penyambung
- EVA dan perubahan mesin yang disahkan oleh operator
- Apakah ketepatan yang boleh disahkan oleh pembeli bahagian industri
- Mengaplikasikan pelajaran pada petikan OEM
Pengumuman ENGEL 2026 menggandingkan robot bawa keluar linear baharu dengan sel pengacuan suntikan bersepadu dan menerangkan perkembangan berasingan dalam bantuan proses sisi mesin. Bagi pembeli bahagian industri kecil, berita itu penting kerana ia menghubungkan kitaran akhbar dengan apa yang berlaku selepas acuan dibuka, dan dengan keputusan yang dibuat oleh pengendali apabila proses berubah.
Apa yang ENGEL perkenalkan pada tahun 2026
ENGEL meletakkan dua jenis automasi berbeza dalam fokus dalam pengumuman 2026nya. Bagi Fakuma, ia memperkenalkan robot linear viper 6 sebagai sebahagian daripada sel pengacuan penyambung yang dibina di sekeliling WINTEC e-win 1800 serba elektrik. Ia juga menggambarkan pembantu pengeluaran yang boleh menyampaikan perubahan yang diluluskan kepada sistem kawalan mesin selepas operator mengesahkan. Pembangunan pertama memberi tumpuan kepada pengendalian peralatan dalam sel. Yang kedua berkenaan dengan cara pasukan produksi mendiagnosis masalah dan membenarkan respons.
Pengumuman syarikat pada 1 Oktober untuk Fakuma mengenal pasti penyambung dan peralatan pengeluaran. Pengumuman Plastimagen pada 28 Oktober menggambarkan sel penyambung sekali lagi sebagai sebahagian daripada kumpulan pameran yang lebih luas yang turut menyertakan aplikasi acuan ketepatan pada Victory Electric 220. Contoh-contoh ini menghubungkan kebolehulangan volum tinggi dengan kawalan praktikal pengendalian dan pemeriksaan. Mereka memberi pembeli industri cara untuk membincangkan cara sesuatu bahagian akan dihasilkan setelah perkakasan selesai.
Pengumuman Plastimagen ENGEL juga memadankan kemenangan elektrik 220 tanpa palang seri dengan pameran pelocok perubatan. Itu adalah demonstrasi yang berbeza dengan matlamat pengeluaran yang berbeza. Untuk bahagian teknikal yang kecil, perbandingan peralatan harus bermula dengan alat yang dimaksudkan dan kaedah yang dicadangkan untuk mengeluarkan bahagian tersebut. Tanya apakah kelegaan yang diperlukan alatan hujung lengan, apakah pemeriksaan yang boleh berlaku tanpa mengganggu kitaran, dan di mana pengendali mesti mengakses alat semasa pertukaran. Soalan tersebut boleh menentukan sama ada spesifikasi mesin yang menarik diterjemahkan ke dalam sel pengeluaran praktikal.

Imej ilustrasi proses yang dibincangkan.
Bagaimana viper 6 sesuai dengan sel penyambung
Kitaran pengacuan suntikan termasuk tempoh di mana alat dibuka dan bahagiannya boleh diakses. Robot bawa pulang perlu memasuki ruang yang tersedia, menangkap bahagian atau pelari seperti yang ditentukan oleh reka bentuk alat, dan meninggalkan kawasan acuan tepat pada masanya untuk kitaran seterusnya. Soalan berguna untuk pembeli OEM ialah bagaimana acuan dan sistem pengendalian berkongsi urutan tersebut. Jika bahagian mempunyai jari mengunci yang halus, muka sentuh atau rusuk nipis, nyatakan di mana penggenggam boleh menyentuhnya dan di mana stesen penerima mesti menyokongnya.
Bagi sesetengah komponen yang dibentuk, orientasi penting selepas dialih keluar. Badan penyambung berkunci atau perumahan penderia mungkin sukar dimasukkan ke dalam tolok jika ia boleh berputar dalam dulang. Percubaan singkat harus menentukan sama ada bahagian itu tiba dalam kedudukan yang boleh diulang dan mengenal pasti langkah hiliran yang menetapkan kitaran praktikal. Apabila beberapa rongga menghantar bahagian secara serentak, tentukan sama ada bahagian disimpan berasingan untuk kebolehkesanan dan cara pelan pemeriksaan bertindak balas terhadap perbezaan antara rongga.

Imej ilustrasi proses yang dibincangkan.
Lihat panduan kami untukmengoptimumkan bahagian acuan suntikan untuk peralatan automasi industriuntuk pendekatan berasaskan lukisan untuk pengendalian dan kesesuaian.
Apakah yang diwakili oleh angka keluaran penyambung
ENGEL melaporkan komponen penyambung bersaiz kira-kira 10 kali 6 milimeter, dibuat dalam acuan 128 rongga. Pada kitaran lapan saat yang disebut, aritmetik menghasilkan 57,600 keping sejam sebelum elaun untuk masa henti atau penolakan. Angka ini tergolong dalam konfigurasi demonstrasi. Dalam semakan sumber, minta andaian kitaran khusus bahagian, jangkaan hasil pengeluaran dan langkah-langkah yang disertakan dalam daya pengeluaran yang disebut. Susun atur alatan, bahan, pengendalian bahagian, pemeriksaan dan penukaran boleh menghasilkan hasil yang berbeza pada projek lain.
Penyambung dalam pameran ENGEL digambarkan sebagai komponen yang telah dihasilkan secara bersiri. Untuk reka bentuk OEM baharu, tetapkan kiraan rongga selepas mengkaji jumlah pesanan, risiko dan pelan penerimaan. Output yang lebih besar setiap pukulan mencipta soalan pemeriksaan tambahan. Pembeli mungkin perlu mengetahui bahagian mana yang tergolong dalam setiap rongga, perkara yang diperiksa semasa permulaan dan cara rongga individu dikenal pasti dalam sampel. Penyenaraian pendek dimensi kritikal boleh menjadikan perbualan itu lebih konkrit daripada perbandingan kelajuan tajuk.
EVA dan perubahan mesin yang disahkan oleh operator
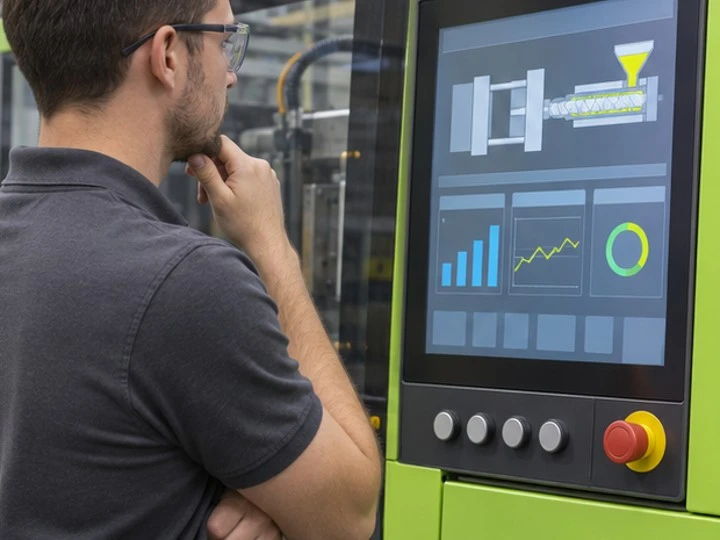
Dalam pengumuman Fakuma 9 September yang berasingan, ENGEL menerangkan Pembantu Maya ENGEL, atau EVA, dalam tawaran AI suntikannya. Menurut syarikat itu, pembantu boleh mentafsir soalan dalam konteks mesin dan kerja pengeluaran, mencadangkan respons, dan menghantar perubahan yang diluluskan kepada sistem kawalan selepas pengendali mengesahkan. Ini adalah contoh yang berasingan daripada peralatan bawa keluar penyambung. Ia menangani keputusan yang dibuat oleh orang yang menjalankan dan menyelesaikan masalah sel.
Untuk kilang yang membandingkan bantuan digital, tanya bagaimana perubahan yang dicadangkan disemak terhadap tetingkap proses yang diluluskan oleh bahagian tersebut. Ia membantu untuk mengetahui maklumat yang dikekalkan apabila tetapan berubah, cara perkakas atau lot pengeluaran yang terjejas boleh dikenal pasti, dan apabila sampel berikutnya memerlukan pemeriksaan fizikal. Pada bahagian yang sensitif dari segi dimensi, arah aliran mesin dan hasil pemeriksaan menjawab soalan yang berbeza. Rekod proses boleh menunjukkan perkara yang berlaku semasa pengacuan, manakala tolok atau lekapan mengesahkan sama ada bahagian itu memenuhi keperluan lukisan atau kesesuaian.
Imej ilustrasi proses yang dibincangkan.
Apakah ketepatan yang boleh disahkan oleh pembeli bahagian industri
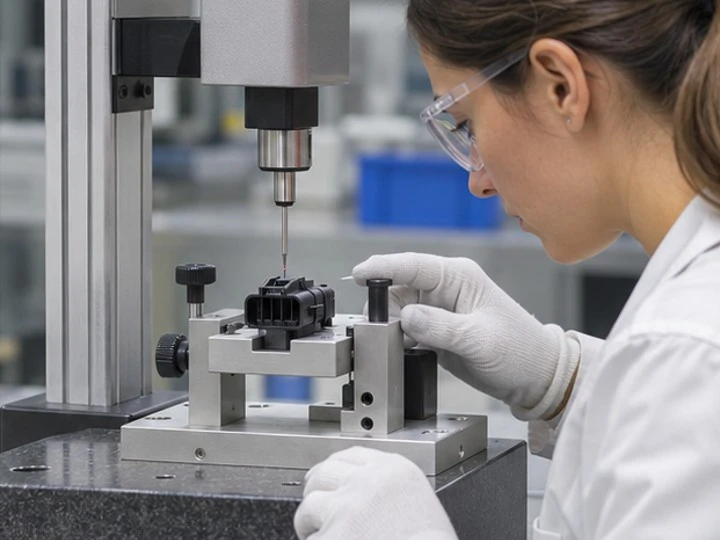
Gunakan pemasangan sebenar komponen untuk mengenal pasti ciri yang mesti berulang. Penyambung kecil mungkin memerlukan bukaan terminal yang stabil dan geometri selak yang konsisten. Pendakap sensor mesin mungkin bergantung pada muka pelekap yang ditetapkan dan slot boleh laras. Untuk pemandu atau pencari, hubungan penting mungkin ketinggian dan sudut permukaan yang pertama kali bertemu dengan bahagian lain. Tandakan ciri-ciri ini pada lukisan dan terangkan apa yang berlaku jika seseorang hanyut. Ini memberikan semakan acuan dan pemeriksaan hiliran satu set keutamaan bersama.
Pelan pengendalian kemudiannya boleh dibincangkan dengan reka bentuk bahagian. Apabila pencengkam menyentuh muka kosmetik atau kaki yang dibentuk sempit, tentukan sama ada sokongan yang lebih luas atau kedudukan pikap yang berbeza diperlukan. Kenal pasti apabila pelanggan memerlukan kebolehkesanan rongga atau lot pengeluaran. Sertakan semakan hiliran dalam larian perintis supaya pembeli dapat melihat cara bahagian bergerak dari mesin ke dalam tolok, dulang atau langkah pemasangan seterusnya. Sampel yang muat dengan tangan di atas bangku mungkin masih memerlukan pelarasan sebelum boleh disuap secara konsisten melalui peralatan automatik.
Imej ilustrasi proses yang dibincangkan.
| Kawasan | Perkara yang perlu disahkan | Bukti untuk meminta |
|---|---|---|
| Bawa pulang linear | Penyingkiran dan kedudukan bahagian yang boleh diulang | Permukaan pikap, orientasi semasa penghantaran, pengenalan rongga |
| Kitaran acuan | Andaian keluaran khusus bahagian | Kiraan rongga, jangkaan hasil dan langkah pemeriksaan |
| Bantuan operator | Tindak balas terkawal kepada sisihan proses | Kelulusan tukar, rekod lot dan semakan sampel |
| Pemeriksaan dimensi | Bukti bahawa ciri kerja memenuhi lukisan | Datum, lekapan pemeriksaan dan had penerimaan |
Sumber SWKS berkaitan termasukpanduan reka bentuk untuk ciri snap-fit dan menguncidankategori bahagian suntikan plastik tersuai.
Mengaplikasikan pelajaran pada petikan OEM
Sediakan model 3D, lukisan berdimensi, gred bahan yang diluluskan jika diketahui dan ramalan kuantiti. Lakaran pemasangan mengawan membantu menjelaskan toleransi yang penting. Untuk pesanan volum tinggi, tanya bagaimana peronggaan, bawa pulang, pemeriksaan dan pembungkusan menyumbang kepada kitaran dan kos yang disebut. Jika pengendalian bersih atau orientasi yang konsisten diperlukan, terangkan cara bahagian akan dibentangkan di stesen penerima atau dalam penghantaran. Pembekal kemudiannya boleh menentukan langkah mana yang tergolong dalam sel mesin dan yang dilakukan selepas itu.
Sebelum kelulusan alat, bersetuju dengan sampel dan semakan penerimaan untuk ciri yang sukar diperiksa setelah produk dipasang. Bincangkan rawatan pemula, perubahan bahan dan campur tangan mesin, bersama-sama dengan bukti sampel yang dijangka selepas setiap acara. Untuk kerja penggantian, masukkan bahagian sedia ada dan tandakan di mana lot terdahulu telah menunjukkan perbezaan kesesuaian atau kehausan. Memadankan semakan dengan aplikasi sebenar membantu pasukan pembuatan membangunkan alat mengikut keperluan prestasi yang pembeli ingin sahkan.
Bincangkan projek pengacuan ketepatan anda dengan SWKS
Hantar fail STEP, STP atau IGS anda, lukisan teknikal dan kuantiti yang diperlukan keamanda@tjswks.comatau hubungi0086-15222707659.
Pelaporan berdasarkan pengumuman Fakuma 2026 ENGEL bertarikh 9 September dan 1 Oktober, dan pengumuman Plastimagen 2026 bertarikh 28 Oktober.