


Jadual Kandungan
- Tentukan bentuk yang boleh diterima sebelum alat dipotong
- Baca corak herotan sebelum memilih pembetulan
- Semak bahagian dan acuan sebagai satu sistem
- Gunakan data percubaan untuk mengasingkan kesan pengacuan dan pengendalian
- Sahkan dimensi selepas penyejukan, penyaman dan pengangkutan
- Apakah yang perlu disediakan oleh pembeli untuk RFQ yang sensitif terhadap letupan?
Mencegah lenturan acuan suntikan bermula dengan menentukan bentuk yang diperlukan pemasangan dan keadaan di mana ia akan diukur. Panduan ini mengikuti urutan praktikal daripada semakan lukisan dan reka bentuk acuan melalui penyelesaian masalah percubaan dan pemeriksaan pengeluaran. Ia bertujuan untuk pasukan OEM yang mendapatkan sumber perumahan industri tersuai, penutup, kurungan dan bahagian lain dengan keperluan kerataan atau kesesuaian kritikal.
Tentukan bentuk yang boleh diterima sebelum alat dipotong
Penutup mesin segi empat tepat boleh memenuhi panjang dan lebar keseluruhannya dan masih bergoyang pada permukaan pelekapnya. Kepungan boleh ditutup pada tiga sudut manakala sudut keempat terangkat dari gasket. Ini adalah masalah bentuk dan pemasangan yang mungkin terlepas daripada satu set ukuran angkup. Mulakan dengan permukaan berfungsi: tanah pengedap, kaki yang menyokong penutup, muka yang mengesan penderia atau perimeter yang mewujudkan jurang kosmetik. Terangkan kegagalan yang penting dan kenal pasti ciri yang mengawalnya.
Bersetuju tentang kaedah penerimaan dengan acuan sebelum memetik. Gunakan kerataan apabila bentuk permukaan tunggal adalah keperluan. Jika orientasi atau lokasi penting, kaitkan kawalan yang berkenaan dengan datum berfungsi pada lukisan. Nyatakan lekapan, mata sokongan dan sebarang pengapit yang dibenarkan. Panel fleksibel boleh kelihatan rata apabila ditekan pada plat permukaan, manakala bentuk bebasnya tetap tidak sesuai untuk pemasangan. Jika bahagian itu sengaja dihalang dalam perkhidmatan, tentukan kedua-dua cek keadaan bebas dan cek yang dipasang di mana ia berfungsi untuk tujuan yang berbeza.
Letakkan masa pengukuran dan persekitaran pada pelan pemeriksaan. Bahagian panas terus dari mesin, bahagian yang stabil pada suhu bilik dan komponen nilon yang dikondisikan pada kelembapan yang dipersetujui boleh memberikan bacaan yang berbeza. Gunakan kaedah yang sama apabila membandingkan ujian acuan, kumpulan perintis dan sampel pengeluaran.
Lihat panduan SWKS untuktoleransi pengacuan suntikan dan prestasi bahagianuntuk lukisan dan pertimbangan yang sesuai.
Baca corak herotan sebelum memilih pembetulan
Catatkan arah dan lokasi ubah bentuk serta magnitudnya. Letakkan sistem koordinat yang boleh diulang pada lakaran dan tandakan lokasi pagar, nombor rongga, bahagian acuan dan sudut yang terjejas. Pusingan pepenjuru memerlukan penyiasatan yang berbeza daripada haluan yang konsisten di sepanjang tepi yang panjang. Lif tempatan di sekeliling bos memerlukan pemeriksaan yang berbeza daripada perubahan dalam keseluruhan perimeter pengedap. Ambil gambar bahagian dalam persediaan pemeriksaan yang dipersetujui, dengan skala atau bacaan instrumen direkodkan secara berasingan.
Bezakan perubahan saiz keseluruhan daripada perubahan bentuk. Seluruh bahagian boleh mengukur lebih kecil daripada yang dimaksudkan sambil mengekalkan profilnya. Warpage berkembang apabila kawasan atau arah yang berbeza mengecut dengan jumlah yang berbeza, atau apabila bahagian itu berubah bentuk semasa dilepaskan atau pengendalian kemudian. Autodesk Moldflow mengenal pasti penyejukan pembezaan, pengecutan pembezaan dan kesan orientasi sebagai penyumbang. Beberapa boleh bertindak bersama-sama, jadi bentuk sampel yang ditolak adalah titik permulaan untuk penyiasatan.
Untuk perbandingan yang berguna, ambil sampel daripada berbilang rongga, kenal pasti bila setiap satu telah dibentuk dan simpan contoh yang boleh diterima dan ditolak. Cari ubah bentuk yang mengikuti rongga tertentu, bermula selepas acuan panas, atau muncul hanya selepas membongkar. Corak itu mengecilkan kemungkinan sumber dan membantu mengelakkan perubahan tetapan proses yang berfungsi dengan baik.
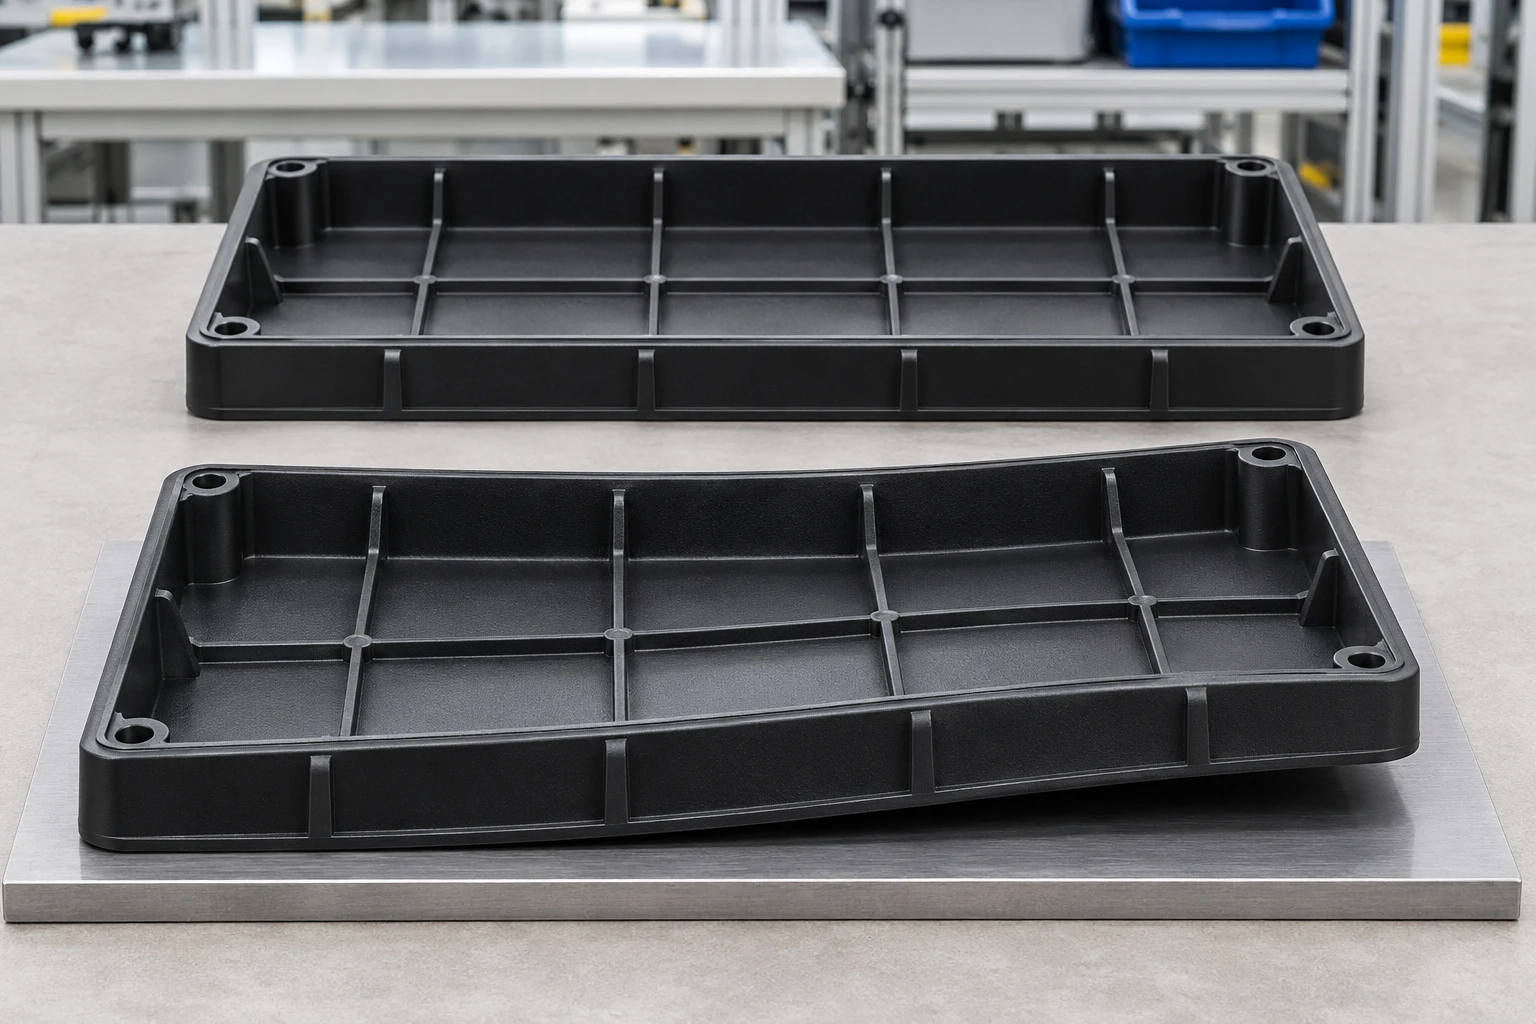
Perbandingan konsep penutup peralatan acuan tunduk dan penutup rujukan rata. Ilustrasi konsep.
| Apa yang anda lihat | Apa yang perlu dirakam dahulu | Apa yang hendak disemak |
|---|---|---|
| Satu sudut terangkat pada penutup yang sebaliknya rata | Petakan ketinggian sudut tanpa pengapit dan rekod bahagian pintu dan acuan | Bandingkan corak rongga, keseimbangan penyejukan dan ketebalan di sekeliling sudut yang terangkat |
| Bahagian kelihatan boleh diterima semasa lontar dan tunduk selepas disejukkan | Ukur sampel berlabel yang sama pada dua umur yang dipersetujui | Periksa pengecutan pembezaan, penyaman udara dan lekapan storan |
| Hanya satu rongga menghasilkan bahagian berpintal | Kumpulan sampel mengikut rongga pada titik yang sama dalam larian | Bandingkan pengisian, pembungkusan, suhu dan lonjakan untuk rongga itu |
| Bahagian lulus sahaja tetapi meninggalkan jurang dalam pemasangan | Semak bentuk bebas dan jurang yang dipasang menggunakan lekapan yang dipersetujui berasingan | Semak datum mengawan, urutan pengikat dan timbunan toleransi |
| Ubah bentuk muncul selepas penghantaran | Bandingkan bahagian bertanda sebelum pembungkusan dan selepas percubaan pembungkusan wakil | Semak tekanan tindanan, sokongan dan pendedahan semasa penyimpanan |
Bacaan SWKS berkaitan pada mekanisme asas tersedia dalamapa yang menyebabkan lekukan pada bahagian acuan suntikan.
Semak bahagian dan acuan sebagai satu sistem
Dalam semakan DFM, petakan ketebalan dinding di sekeliling muka kritikal. Cari persimpangan bos tebal, langkah mendadak dan rusuk yang menyertai panel rata yang besar. Pertimbangkan coring ciri tebal dan menggunakan peralihan beransur-ansur. Jika penutup memerlukan lebih kekakuan, semak susun atur rusuk berbanding dengan rentang dan titik pelekap yang tidak disokong. Tulang rusuk boleh mengeraskan panel sambil tetap mencipta perbezaan penyejukan dan pengecutan setempat pada akarnya. Susunan terbaik bergantung pada geometri, beban dan gred resin.
Semak pilihan get bersama dengan panjang aliran, kedudukan garisan kimpal, rupa dan pembungkusan. Pada bahagian yang panjang, bandingkan kawasan berhampiran dan kawasan hujung. Pada bahagian bertetulang gentian, pertimbangkan bagaimana aliran melalui pintu, rusuk dan perubahan bahagian boleh mengorientasikan gentian dan membawa kepada pengecutan yang berbeza di sepanjang dan merentasi arah aliran. Bandingkan geometri dan bahan calon yang sama merentasi lokasi gerbang yang dicadangkan supaya pertukaran dapat dilihat.
Minta pembuat alat untuk menunjukkan bagaimana rongga dan teras akan mengeluarkan haba dari kawasan yang menentukan kesesuaian. Semak sejauh mana ciri dalam, bahagian berat dan hujung jauh laluan aliran panjang dilayan oleh litar penyejukan. Semak penempatan ejector dan keadaan bahagian semasa dilepaskan. Penutup nipis boleh diherotkan oleh beban ejektor setempat apabila ia masih hangat. Dokumentasikan sebarang perubahan alat yang dipertimbangkan dan ukuran yang mereka harapkan untuk diperbaiki. Jika simulasi adalah wajar, bandingkan corak herotan yang diramalkan dengan bahagian yang diukur semasa percubaan.

Buka acuan suntikan dengan penutup peralatan industri yang dibentuk di sebelah rongga. Ilustrasi konsep.
Gunakan data percubaan untuk mengasingkan kesan pengacuan dan pengendalian
Mulakan percubaan dengan gred bahan yang diluluskan dan rekodkan penyaman, mesin, rongga dan tetapan garis dasarnya. Kumpul sampel setelah proses mencapai keadaan operasi yang stabil. Satu bahagian yang boleh diterima secara visual memberikan sedikit maklumat tentang hanyut merentasi anjakan atau perbezaan antara rongga. Pastikan persediaan ukuran konsisten dan rekod umur sampel apabila diperiksa.
Pilih pembolehubah percubaan yang menangani corak yang diperhatikan. Jika dimensi atau berat bahagian bertindak balas dengan kuat kepada perubahan dalam keadaan penahanan, semak konsistensi pembungkusan dan masa penahanan berbanding pembekuan pintu. Jika ubah bentuk berkembang semasa acuan menjadi panas, bandingkan suhu acuan dan keadaan litar penyejukan sebelum meningkatkan masa kitaran. Jika bahagian berubah bentuk apabila ia meninggalkan alat, periksa urutan pelepasan, tanda sokongan dan lontar. Tukar satu faktor pada satu masa yang praktikal, atau gunakan matriks percubaan terancang yang boleh membezakan faktor yang berinteraksi.
Rekod kesan di luar dimensi sasaran. Tetapan yang meningkatkan kerataan juga boleh menggerakkan garisan kimpalan, menukar sinki, meningkatkan denyar atau mengubah cara bahagian duduk. Semak set lengkap keperluan fungsian dengan bahan pengeluaran. Sahkan bahawa tetapan yang boleh diterima mentakrifkan julat pengendalian yang boleh digunakan dan variasi proses biasa kekal dalam had bahagian yang dipersetujui.
Sahkan dimensi selepas penyejukan, penyaman dan pengangkutan
Sampel rongga yang sama pada titik yang dipersetujui dalam larian pengeluaran dan periksa bahagian selepas tempoh penstabilan yang dipersetujui. Asingkan bahagian mengikut rongga jika alat mempunyai berbilang rongga. Bandingkan ukuran keadaan bebas dengan kesesuaian dalam pemasangan sebenar atau tolok perwakilan. Apabila keperluan yang berkaitan ialah celah gasket atau sudut pelekap sensor, ukur keadaan berfungsi dan bukannya bergantung sepenuhnya pada panjang atau lebar umum.
Simpan rekod pemeriksaan yang boleh dihasilkan semula oleh operator lain. Catatkan muka mana yang menyentuh penyokong, sama ada tolok menggunakan daya dan instrumen yang digunakan. Untuk bahagian yang terjejas oleh kelembapan, rekodkan penyaman dan selang antara penyaman dan pengukuran. Jika bahagian melepasi semasa pengacuan tetapi gagal semasa pemasangan, bandingkan sampel bertanda yang sama sebelum dan selepas penyimpanan untuk menentukan bila perubahan itu muncul.
Pembungkusan juga termasuk dalam percubaan pengeluaran. Penutup lebar boleh bengkok apabila disokong tidak sekata, dan bahagian yang hangat boleh mengambil satu set jika disusun dengan ketat. Nilai dulang, pemisah dan ketinggian tindanan menggunakan keadaan pengendalian dan penyimpanan yang dijangkakan. Ulangi pemeriksaan kesesuaian selepas percubaan pembungkusan apabila pendedahan pengangkutan atau gudang boleh menjejaskan ciri kritikal.

Penutup peralatan acuan diperiksa pada plat pemeriksaan dengan penunjuk dail. Ilustrasi konsep.
Apakah yang perlu disediakan oleh pembeli untuk RFQ yang sensitif terhadap letupan?
Hantar kedua-dua model 3D dan lukisan yang mengawal penerimaan. Kenal pasti gred bahan atau keperluan prestasi, permukaan kosmetik yang berkaitan dan persekitaran operasi. Jika bahagian mengawan dikawal sesuai, bekalkan model, lukisan atau sampel wakilnya. Nyatakan dimensi mana yang mesti diukur pada bahagian yang longgar dan yang memerlukan keadaan dipasang.
Untuk kecacatan sedia ada, masukkan pengenalan rongga jika ada, kaedah pemeriksaan, foto yang menunjukkan ubah bentuk, masa selepas pengacuan dan sisihan yang diukur. Gambar rajah yang menandakan sudut terangkat, pintu pagar dan titik sokongan memberikan acuan titik permulaan yang lebih baik daripada penerangan seperti "penutup dipintal." Untuk program baharu, tentukan kriteria penerimaan percubaan sebelum pemotongan keluli dan tentukan cara larian perintis akan mewakili keadaan pengeluaran yang dijangkakan.
SWKS boleh menyemak lukisan anda, keperluan bahan dan antara muka pemasangan untuk projek pengacuan suntikan tersuai. Hantarkan dimensi berfungsi, anggaran kuantiti pesanan dan sebarang hasil pemeriksaan sedia ada dengan pertanyaan anda. Kaedah lukisan dan pemeriksaan yang dipersetujui memberikan kedua-dua pasukan asas yang sama untuk menilai pukulan pertama dan kumpulan berikutnya.
Rujukan teknikal:Autodesk Moldflow, Penyumbang kepada warpage.
Untuk semakan projek, e-melkan fail STEP atau STP anda, lukisan berdimensi dan kuantiti keamanda@tjswks.com.